2026-10-28
Większość błędów wiązania na linii PET EVA nie jest spowodowana samą folią. Są one spowodowane zamówieniem, w którym podana jest grubość, ale nie podano wagi powłoki EVA. Dwie rolki mogą być oznaczone etykietą „35 mikronów”, a mimo to zachowują się zupełnie inaczej: jedna zgrzewa się w temperaturze 95 stopni Celsjusza przy odrywaniu 10 N/25 mm, druga wymaga 115 stopni i pozostawia zamgloną krawędź, która unosi się po wykrojeniu.
Najpierw krótka wersja: folia do laminowania PET EVA to konstrukcja dwuwarstwowa, dwuosiowo zorientowany nośnik PET plus topliwy uszczelniacz EVA, a prawie każda decyzja dotycząca wydajności ma swoje źródło w warstwie EVA. Napraw wskaźnik PET, wagę powłoki EVA w gramach na metr kwadratowy, okno aktywacji i cel odrywania, zanim ktokolwiek zacznie omawiać wykończenie powierzchni. W poniższych sekcjach wyjaśniono, co zmienia się każda liczba na linii i gdzie leży rzeczywiste ryzyko zakupowe.
Folia zbudowana jest z dwóch wytłaczanych warstw połączonych w jednym przejściu:
Dzięki tej strukturze PET EVA zachowuje się inaczej niż BOPP EVA. BOPP jest bardziej miękki i tańszy w przeliczeniu na metr kwadratowy i pozostaje właściwą odpowiedzią na elastyczne okładki na książki i lekkie torby biurowe. PET utrzymuje bardziej płaski arkusz, jest bardziej odporny na zwijanie się na ciężkiej tekturze i zachowuje połysk nawet po wielokrotnym użytkowaniu, dlatego też sztywne karty, menu, identyfikatory i opakowania premium są zwykle wybierane z PET.
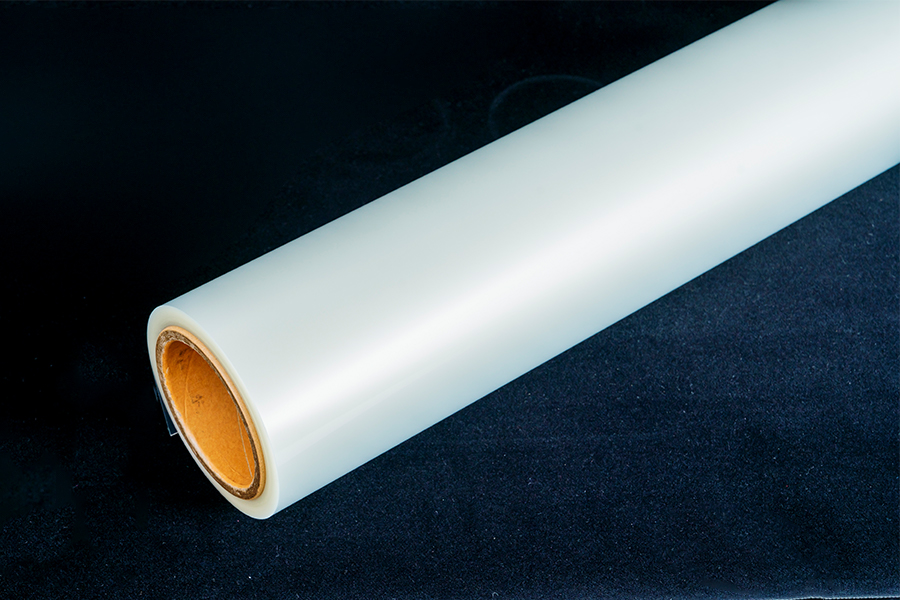
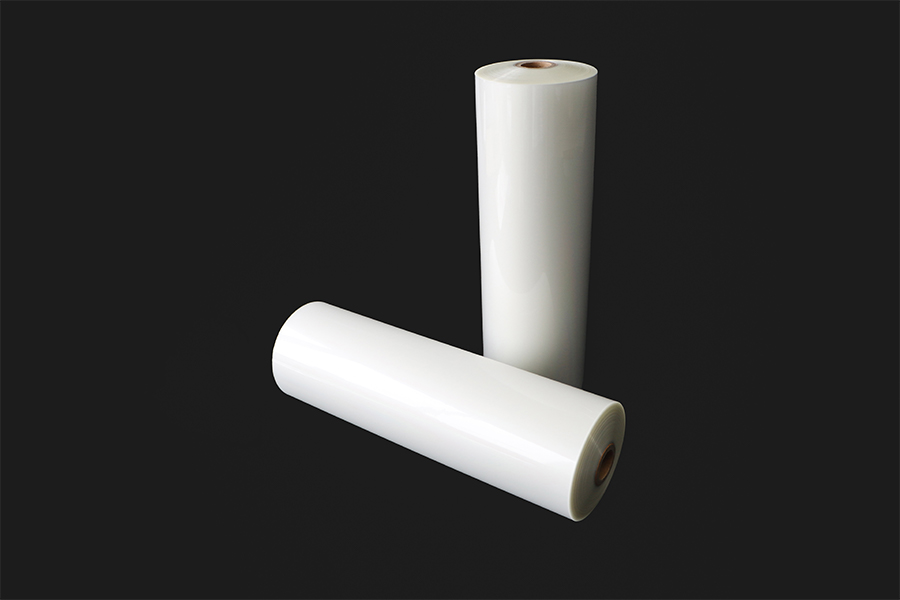 Folia rolkowa do laminowania termicznego BOPET EVA Folia w rolkach EVA na bazie PET do zadrukowanych arkuszy, łącząca płaskość i połysk z klejeniem w niższej temperaturze do sztywnych kart, menu i opakowań premium. Zobacz produkt →
Kopolimer EVA mięknie i płynie w temperaturze około 25 do 35 stopni Celsjusza pod powłokami wytłaczanymi LDPE i około 45 stopni poniżej uszczelniaczy na bazie PP. W przypadku laminatora rolowego ta szczelina przekłada się na trzy praktyczne efekty: większą prędkość linii, ponieważ wałek potrzebuje krótszego czasu przebywania, aby osiągnąć temperaturę wiązania, mniejsze naprężenia termiczne podłoża, dzięki czemu papier powlekany i arkusze drukowane cyfrowo są znacznie mniej podatne na zwijanie się lub pęcherze, oraz szersze okno procesu na powierzchniach niskoenergetycznych, takich jak farby offsetowe utwardzane promieniami UV.
Kompromis warto jasno określić. EVA jest bardziej miękka niż LDPE, więc gotowy laminat ma niższą odporność na ciepło i większe ryzyko blokowania, jeśli rolki są przechowywane w cieple. Jest również bardziej wrażliwy na wilgoć przed użyciem. Żaden z problemów nie jest śmiertelny, ale oba powinny znaleźć się w instrukcjach przechowywania i obsługi, a nie w reklamacji sześć miesięcy później.
Sama grubość jest słabą specyfikacją. Poniższa tabela zawiera parametry, które faktycznie określają, czy rolka działa na Twojej maszynie.
| Parametr | Typowy zasięg | Co to zmienia |
|---|---|---|
| Grubość nośnika PET | 12 do 23 mikronów | Sztywność, odporność na skręcanie i zachowanie połysku; grubszy PET zapobiega podnoszeniu krawędzi na ciężkiej płycie. |
| Waga powłoki EVA | 15 do 40 g/m2 | Wytrzymałość na odrywanie i minimalna temperatura zgrzewania. Poniżej około 18 g/m2 siła wiązania szybko spada. |
| Całkowita grubość folii | 25 do 75 mikronów | Wyczucie dłoni i koszt. Jest to liczba podawana przez większość kupujących i sama w sobie najmniej informacyjna. |
| Temperatura aktywacji | 85 do 105 C | Ustawienie rolek i prędkość linii. Zbyt niski daje słabe wiązanie; zbyt wysoka powoduje podkręcenie i teksturę skórki pomarańczowej. |
| Wytrzymałość na odrywanie na papierze powlekanym | 8 do 12 N/25 mm | Czy krawędź podnosi się po wykrojeniu, złożeniu lub nacięciu. |
| Rdzeń, szerokość i długość rolki | rdzeń 25,4 lub 76 mm; Szerokość od 300 do 1600 mm | Dopasowanie maszyny, częstotliwość przezbrojeń i odpady na końcu rolki. |
Waga płaszcza jest dźwignią, której większość kupujących nie docenia. Wytrzymałość na odrywanie rośnie gwałtownie w zakresie od 15 do 25 g/m2, a następnie wyrównuje się: płacąc za 36 g/m2 na gładkiej płycie powlekanej, zwykle kupujesz bardzo niewiele dodatkowej przyczepności w porównaniu z 28 g/m2. Jeśli chcesz głębiej przyjrzeć się sposobowi definiowania i pomiaru grubości, zapoznaj się z tą notatką istota grubości folii do laminowania to przydatne odniesienie.
Zakończenie to ostatnia decyzja, a nie pierwsza. Po ustaleniu grubości nośnika i ciężaru powłoki, obróbka powierzchni określa wygląd laminowanego arkusza i jego trwałość. Połysk jest ustawieniem domyślnym w przypadku menu, okładek książek i kart handlowych, ponieważ pogłębia kontrast druku. Matowe i jedwabiste wykończenia redukują odblaski i ślady odcisków palców, co ma znaczenie w przypadku elementów wymagających dotyku, takich jak menu i panele sterowania. Krystalicznie czyste gatunki są wybierane, gdy klisza znajduje się na białym lub jasnym odbitce, a jakiekolwiek zamglenie mogłoby spowodować szarość obrazu.
Gatunki funkcjonalne rozwiązują nie tylko wygląd, ale także specyficzne problemy procesowe: folie kompatybilne z laserem do druku cyfrowego wykorzystującego toner, folie suchościeralne i do tablic suchościeralnych do powierzchni wielokrotnego użytku, folie z twardą powłoką i odporne na zarysowania do kart przechodzących przez wiele rąk, folie antystatyczne do dokumentacji pomieszczeń czystych i elektroniki, folie anty-UV do oznakowań zewnętrznych oraz folie rozłączne do tymczasowej ochrony, które muszą być łatwo odklejane. Dopasowanie gatunku do podłoża ma większe znaczenie niż dopasowanie do broszury.
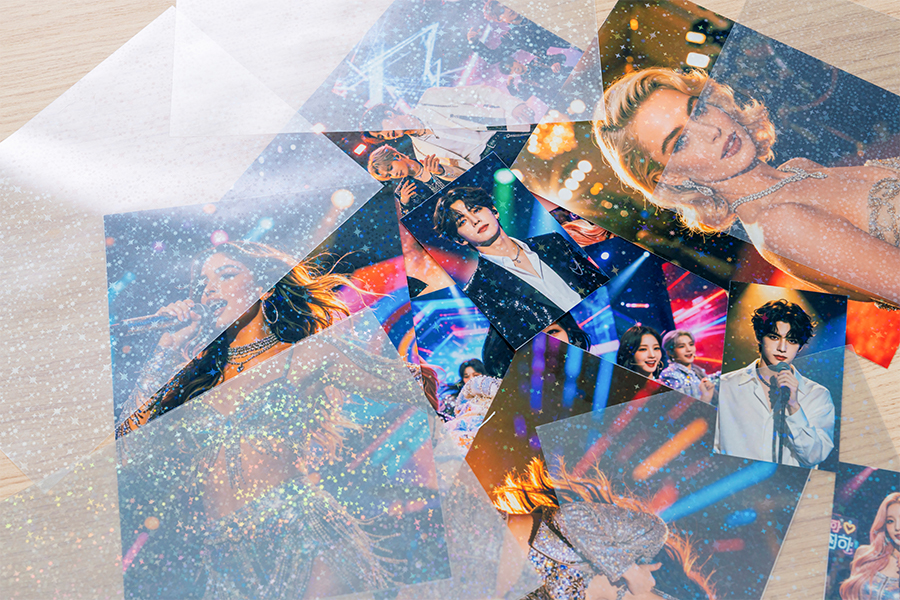
 Błyszcząca folia do laminowania termicznego PET EVA Folia rolkowa PET/EVA o wysokim połysku do odbitek fotograficznych, okładek i grafiki ekspozycyjnej, zapewniająca przejrzystość i ochronę powierzchni w laminatorach z podgrzewanymi rolkami. Zobacz produkt →
Termiczny PET EVA pozostaje tańszą i mocniejszą opcją w przeliczeniu na metr kwadratowy w przypadku papieru, tektury i większości wydruków offsetowych lub tonerowych. Folia do laminowania na zimno wykorzystuje klej samoprzylepny nakładany w temperaturze pokojowej, dlatego jest bezpieczniejszym wyborem, gdy atrament lub podłoże nie może przyjąć ciepła: papiery fotograficzne, wydruki atramentowe solwentowe i lateksowe, tworzywa sztuczne wrażliwe na ciepło i wykańczanie na miejscu, gdzie cykl nagrzewania jest niepraktyczny.
Praktyczna zasada stosowana przez wielu konwerterów: jeśli arkusz zwija się po jednym przejściu w temperaturze 100 C lub jeśli wydruk zawiera gęsty toner, który pęka pod wpływem ciepła, zmień zadanie na folię na zimno, zamiast dalej obniżać temperaturę wałka. Trwałe wiązanie na zimno jest warte więcej niż wiązanie termiczne, które wygląda idealnie na próbce i zawodzi na palecie.
Gdy problemem jest podłoże, a nie ustawienia, wyższy stopień wiązania jest czystszym rozwiązaniem niż zwiększanie temperatury wałka. Właśnie z tego powodu istnieją folie przeznaczone do trudnych farb i powlekanych płyt, które rozwiązują problem uniesienia krawędzi bez efektu zwijania się spowodowanego dodatkowym ciepłem.
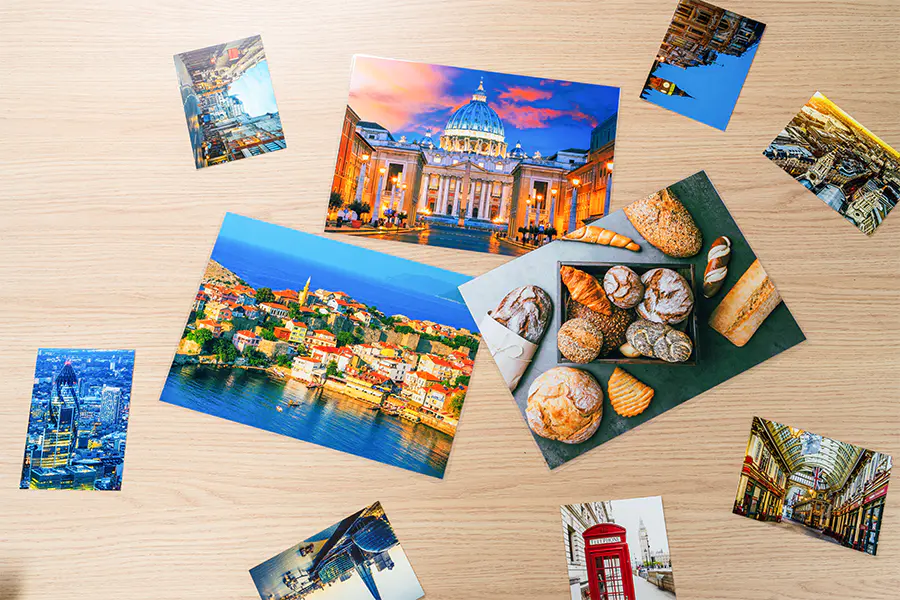 Folia do laminowania termicznego o wysokiej przyczepności do trudnych wydruków Folia do laminowania o zwiększonej lepkości do cyfrowych wydruków z tonerem, wydruków fotograficznych na bazie oleju i mocnego pokrycia tuszem, pomagająca zapobiegać podnoszeniu krawędzi i rozwarstwianiu na trudnych podłożach. Zobacz produkt →
Spójność „od rolki do rolki” odróżnia dostawcę od próbki. Zapytaj o zakres tolerancji ciężaru powłoki, zastosowaną metodę testu odrywania, identyfikowalność partii aż do cyklu wytłaczania, zasady łączenia na rolkę oraz pisemne zalecenia dotyczące przechowywania obejmujące temperaturę, wilgotność i okres przydatności do spożycia. Te pięć odpowiedzi powie Ci więcej o fabryce niż o katalogu.
Pojemność i wyposażenie również mają znaczenie. Na przykład WONLAMI obsługuje 10 linii do powlekania i laminowania w swoich zakładach w Chinach i Tajlandii, a roczna produkcja przekracza 30 000 ton i ponad 25 lat doświadczenia w powlekaniu przez wytłaczanie; the profil firmy i fabryki zawiera bardziej szczegółową listę sprzętu i zakresu certyfikatów. Dla kupującego prowadzącego linię do ciągłego przetwarzania taki rodzaj redundancji zapobiega sytuacji, w której zamknięcie jednej lokalizacji staje się zamknięciem Twojej firmy.
Hurtowi producenci rolek folii do laminowania