2026-10-14
Zespół ds. marki zatwierdza karton, ponieważ czarne logo wygląda na mokre i głębokie. Trzy tygodnie później pudełka są płaskie i szare. Nic w zarządzie się nie zmieniło; operator po prostu załadował matową folię w rolce o grubości 32 mikronów zamiast błyszczącej folii o grubości 25 mikronów, na podstawie której zatwierdzono wydruk próbny, a odczyt połysku przy 60 stopniach spadł z połowy lat 90. do poniżej 15 jednostek połysku.
Najpierw krótka odpowiedź: wybierz folię laminacyjną o wysokim połysku, gdy głębia koloru, kontrast i odbicie są najważniejszymi cechami produktu, i określ ją na podstawie zmierzonych jednostek połysku i grubości mikronów, a nie słów takich jak „błyszczący”. Przełącz się na matową, jedwabistą w dotyku lub przeciwodblaskową folię w momencie, gdy powierzchnia będzie czytana w świetle biurowym, dotykana przez cały dzień lub zapisywana.
Poniżej wyjaśniono, jak faktycznie mierzy się połysk, co znajduje się wewnątrz folii o wysokim połysku, jak napisać specyfikację zakupu i na jakie wady należy zwrócić uwagę na linii.
Połysk to liczba, a nie przymiotnik. Na folii z tworzywa sztucznego odczytuje się go za pomocą połyskomierza przy geometrii 60 stopni określonej w ASTM D2457 i wyraża się w jednostkach połysku (GU). Przejrzystość to zupełnie inna właściwość, mierzona jako zamglenie zgodnie z normą ASTM D1003, dlatego folia może być krystalicznie przejrzysta i nadal nie mieć wysokiego połysku.
Dostawcy zwykle podają zakresy, a nie pojedyncze liczby: około 90 do 100 GU dla folii termicznej o wysokim połysku, 85 do 92 GU dla standardowego połysku, 30 do 40 GU dla jedwabistego dotyku i poniżej 15 GU dla matowego. Traktuj te pasma jako orientacyjne. Zbyt chłodna folia sklejona często ma wartość od 70 do 80 GU, nawet jeśli rolka jest sprzedawana jako błyszcząca, ponieważ klej nigdy nie wsiąka całkowicie w zadrukowany arkusz, a powierzchnia zachowuje lekką teksturę skórki pomarańczy. Zawsze potwierdzaj własnym miernikiem na gotowym arkuszu.
Prawie każda folia rolkowa do laminowania termicznego ma konstrukcję dwuwarstwową: bazę poliestrową BOPET lub BOPP i powłokę z kleju termotopliwego EVA. EVA wykonuje pracę wiążącą; folia bazowa wykonuje pracę optyczną.
Połysk, który widzisz, to górna powierzchnia warstwy EVA po jej stopieniu i ponownym zestaleniu na wałku laminatora. Dlatego wykończenie wałka, temperatura topnienia i prędkość linii mają wpływ na ostateczny odczyt. Rdzeń BOPET, zwykle o grubości od 12 do 15 mikronów w gotowej folii o grubości od 25 do 35 mikronów, zapewnia sztywność, stabilność wymiarową w strefie grzewczej oraz przejrzystość, która pozwala na prześwitywanie drukowanych kolorów bez szarego odcienia.
Folia bazowa o małej chropowatości powierzchni i niewielkiej liczbie wewnętrznych cząstek poślizgowych rozprasza mniej światła, a mniej rozproszone światło oznacza większy połysk i mniejsze zamglenie przy tej samej grubości. Jeśli rolka zapewnia dobrą siłę wiązania, ale matowe wykończenie, przyczyną jest zwykle folia bazowa, a nie klej.
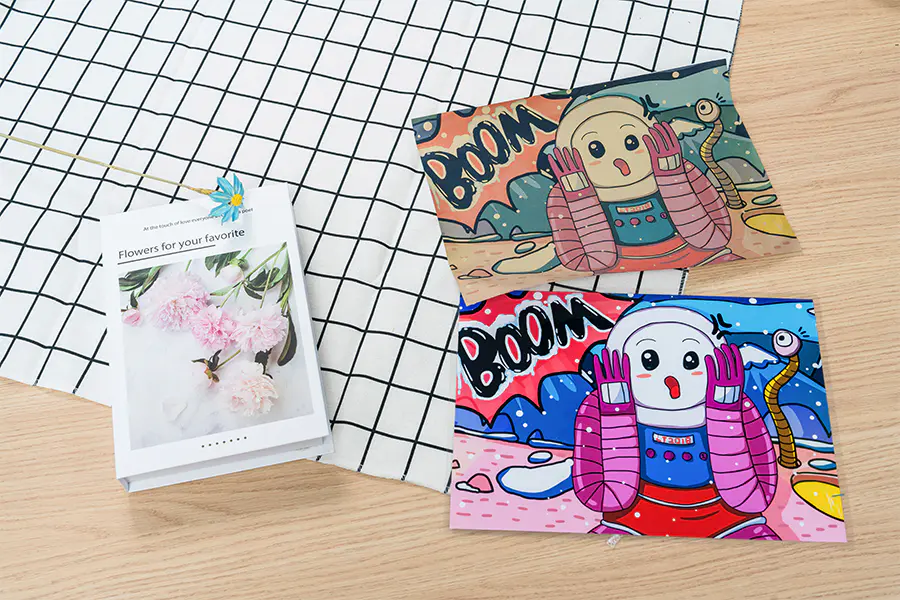
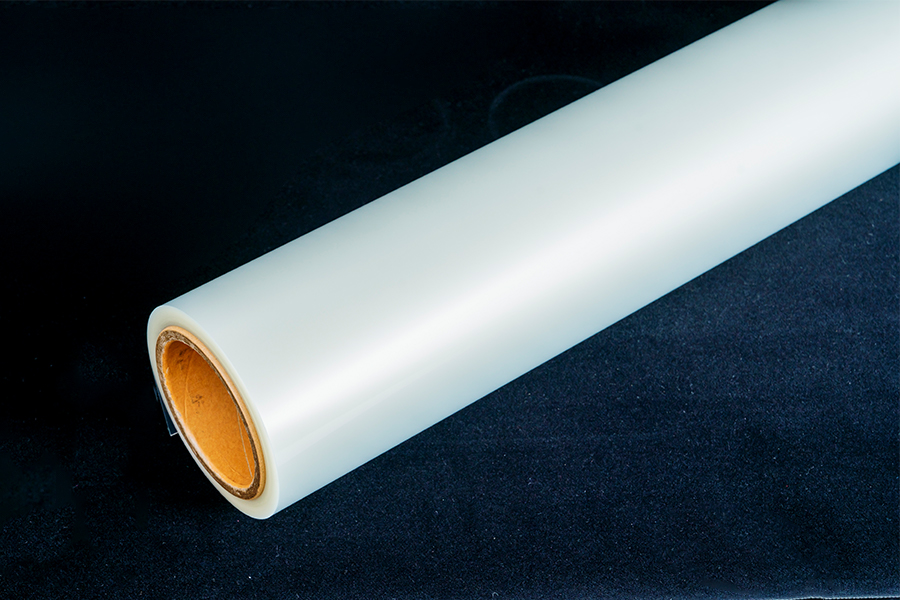
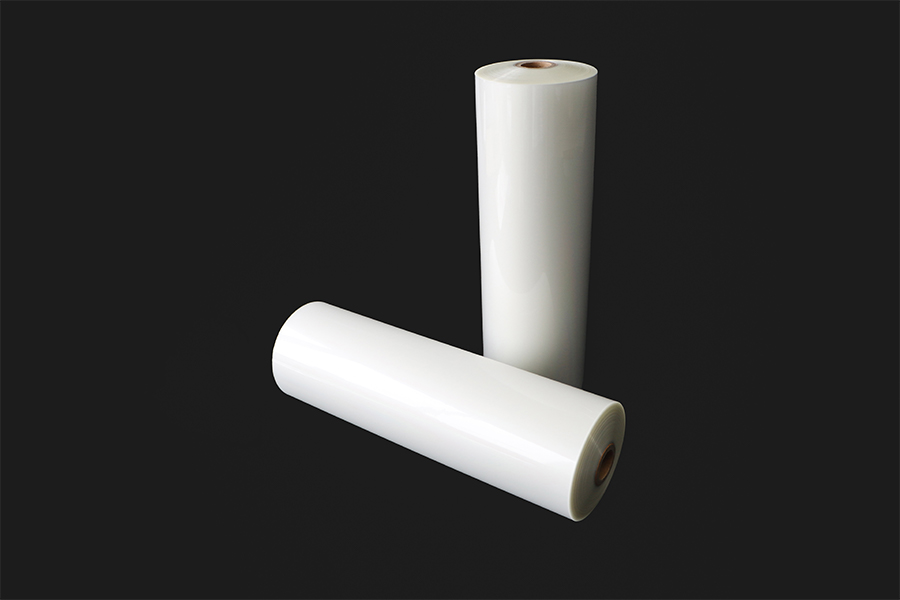
 Błyszcząca folia do laminowania termicznego w rolce do ochrony druku Folia w rolkach PET/EVA do termicznego laminowania wydruków, zdjęć, menu i opakowań, zapewniająca wysoki połysk, wodoodporne uszczelnienie i odporność na zarysowania. Zobacz produkt →
Obie trasy mogą osiągnąć ten sam zakres połysku; różnica polega na tym, jak tworzy się wiązanie. Laminowanie termiczne topi EVA w temperaturze około 95–115 stopni Celsjusza w miejscu docisku, dzięki czemu połączenie jest natychmiastowe, arkusz można od razu przyciąć, a papier lub tektura z nadrukiem offsetowym zwykle dobrze się sprawdza. Laminowanie na zimno wykorzystuje klej wrażliwy na nacisk: nie wytwarza w ogóle ciepła, co sprawia, że jest to praktyczna metoda w przypadku wydruków tonerowych, etykiet drukowanych termicznie i podłoży wrażliwych na ciepło, ale pełna przyczepność buduje się przez kilka godzin, a krawędzie są bardziej podatne na podnoszenie, jeśli arkusz zostanie przycięty zbyt wcześnie. Jeśli ważysz jedno i drugie, różnica między laminowaniem termicznym i zimnym sprowadza się do zależności ciepła od ciśnienia i czasu.
Wysoki połysk jest również niewłaściwym rozwiązaniem w trzech określonych sytuacjach: na dowolnej powierzchni, którą ludzie czytają pod lampą sufitową, ze względu na odblaski; każda powierzchnia, którą należy stale dotykać, ponieważ odciski palców i drobne zadrapania są bardziej widoczne; i wszystko, co będzie zapisane długopisem, ponieważ atrament przenika przez gładką warstwę. Matowy i jedwabisty dotyk lepiej radzą sobie z tymi zadaniami, a powłoka odporna na zarysowania lub przeciwodblaskowa to rozsądny środek, jeśli nadal zależy Ci na głębi koloru.
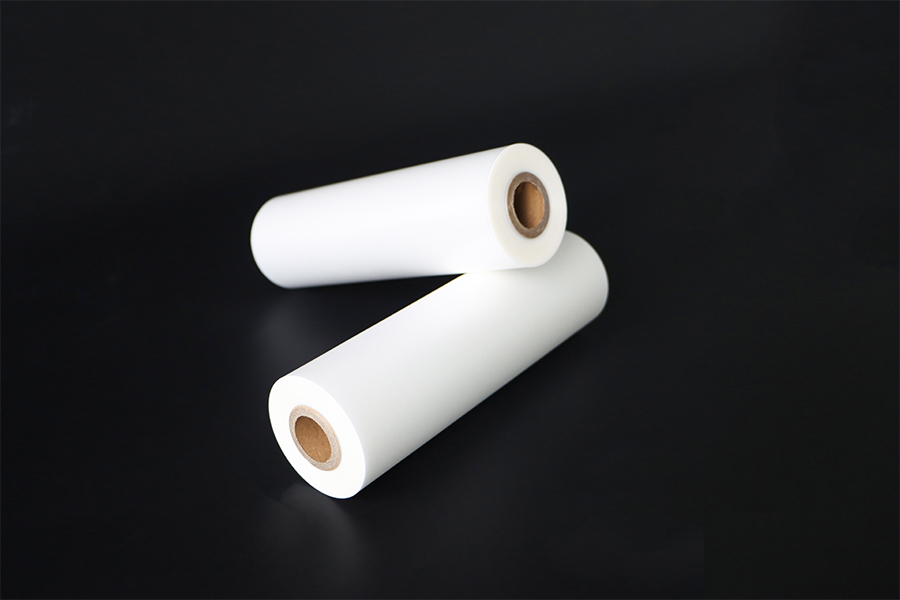
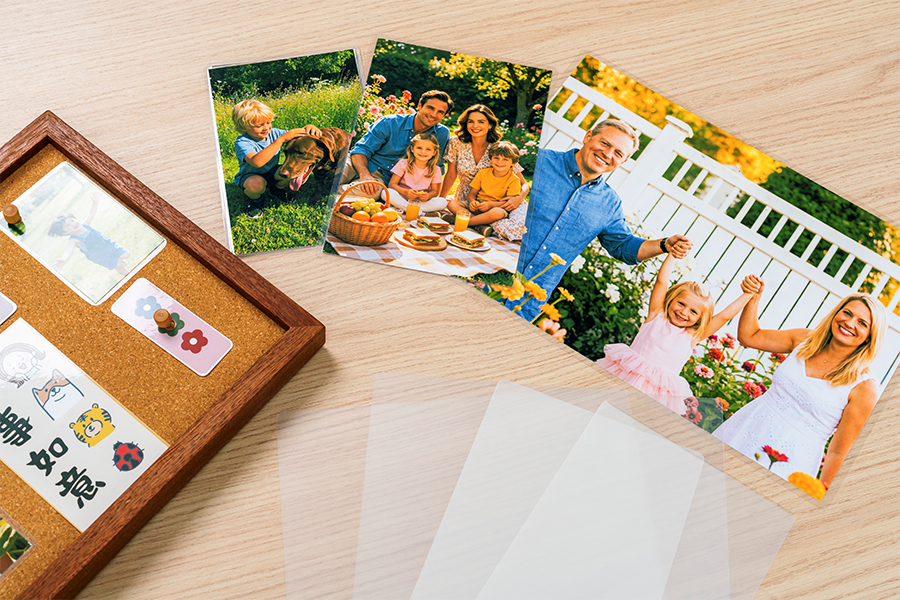 Błyszcząca folia do laminowania do dowodów osobistych i nośników druku Błyszcząca folia PET/EVA do laminacji dowodów osobistych, zdjęć, dokumentów i wizytówek, dostępna w woreczkach lub rolkach z opcjonalnymi wariantami matowymi, jedwabnymi i antystatycznymi. Zobacz produkt →
Folię kupuje się za rolkę, więc o tym, czy zadanie przebiegnie prawidłowo, decyduje niewielka liczba cyfr: zmierzony zakres połysku i metoda testowania, grubość gotowego produktu w mikronach, szerokość i długość rolki, średnica rdzenia, rodzaj kleju i obróbka powierzchni w przypadku drukowania na folii. Grubość jest najszybszym czynnikiem wpływającym na sztywność: grubość od 25 do 32 mikronów odpowiada papierowi offsetowemu o gramaturze do około 200 g/m2, grubość od 35 do 43 mikronów zapewnia ciężkim okładkom i menu niezbędną sztywność, a grubość 75 mikronów i więcej należy do kart używanych codziennie.
| Zakończ | Połysk 60 stopni (GU) | Typowe zastosowanie | Kompromis do zaplanowania |
|---|---|---|---|
| Wysoki połysk, BOPET i EVA | 90–100 | Kartony kosmetyczne, okładki, teczki, karty | Widoczne odciski palców, kurz i drobne rysy |
| Standardowy połysk | 85–92 | Ogólne laminowanie biurowe, okładki książek | Nieco delikatniejsza głębia koloru niż wysoki połysk |
| Wysoki połysk z twardą powłoką | 88–96 | Okładki obsługiwane codziennie, karty menu | Wyższy koszt folii, węższe okno procesu |
| Jedwabny dotyk | 30–40 | Opakowania premium, wizytówki | Bardziej miękka czerń, trudniejsza do czyszczenia |
| Matowy | 8–15 | Materiały do czytania, etykiety, powierzchnie do pisania | Zmniejsza głębię kolorów ciemnego atramentu |
Matowy wybacza kurz, bąbelki i delikatne zmarszczki. Powierzchnia o wysokim połysku stawia je wszystkie w centrum uwagi, dzięki czemu okno procesowe jest naprawdę węższe.
Wstępne suszenie deski, arkusze czyszczące i spowolnienie linii to trzy zmiany, które rozwiązują większość problemów, zanim ktokolwiek dotknie tarczy temperatury.
Kupno folii bez raportu z testu to zgadywanie. Zapytaj o zakres połysku i metodę jego uzyskania, zamglenie, wytrzymałość na odrywanie w niutonach na 15 mm, tolerancję grubości i szerokości, wewnętrzną średnicę rdzenia oraz numer partii lub partii na każdym kartonie, aby można było prześledzić problem. Jeśli folia będzie drukowana, a nie używana jako warstwa wierzchnia, zapytaj o poziom dyn, ponieważ przyczepność farby poniżej około 38 dyn na centymetr jest niepewna.
Pojemność ma znaczenie po zatwierdzeniu specyfikacji. Na przykład WONLAMI może poszczycić się ponad 25-letnim doświadczeniem w powlekaniu przez wytłaczanie, zakładami w Yixing i Tajlandii oraz roczną produkcją przekraczającą 30 000 ton z 10 linii do powlekania przez wytłaczanie, 29 automatycznych krajarek i czterech linii pakujących; the hala produkcyjna strony opisują ten ślad bardziej szczegółowo. Niezależnie od dostawcy, zasady są takie same: próbkuj, mierz, zatwierdzaj kartę kontrolną, a następnie trzymaj na niej każdą przychodzącą rolkę.
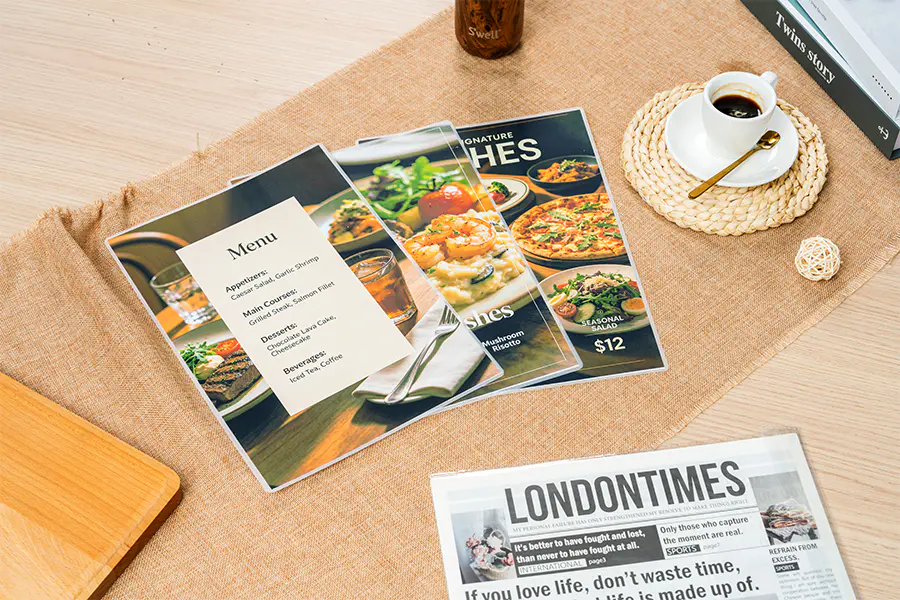
 Odporna na zarysowania folia do laminowania do powierzchni komercyjnych o wysokim tarciu Folia do laminowania PET z odporną na zarysowania nanopowłoką do menu, paneli sterowania, powiadomień i wyświetlaczy, oferująca twardość 3H i wysoką przezroczystość. Zobacz produkt →
Hurtowi producenci rolek folii do laminowania