2026-11-04
Wniosek pierwszy: błyszczące arkusze do laminowania nie są pojedynczym towarem. Przydatny wybór sprowadza się do trzech zmiennych: połysku powierzchni, dopasowania klejącego i procesowego oraz tolerancji grubości. Arkusz może wyglądać idealnie na ręcznej próbce, a mimo to nie uda się go wyprodukować, jeśli klej aktywuje się zbyt szybko, folia podstawowa zwija się po przycięciu lub nominalna grubość 125 mikronów jest cienka na krawędzi wstęgi.
W przypadku menu do laminowania w drukarni często rozsądnym punktem wyjścia jest arkusz termiczny o grubości 125–150 mikronów z warstwą PET/EVA. W przypadku krótkotrwałej pracy na zimno wrażliwy na nacisk błyszczący arkusz zapobiega nagrzewaniu się i zmniejsza ryzyko zwijania się pod wpływem ciepła. W pozostałej części tego przewodnika wyjaśniono, skąd biorą się te wybory, co należy zmierzyć i o co zapytać przed złożeniem zamówienia.
Błyszczący arkusz to kanapka, a nie pojedyncza folia z tworzywa sztucznego. W produktach termicznych baza poliestrowa lub BOPP zawiera klej EVA lub podobny klej topliwy. Ciepło wtapia klej w wydruk, a podstawa zapewnia połysk, sztywność i odporność na ścieranie. Arkusze zimne wykorzystują wrażliwy na nacisk klej akrylowy i warstwę rozdzielającą. Połysk pochodzi od powierzchni folii bazowej oraz od nacisku i stanu walca laminatora, a nie od oddzielnej pasty nałożonej po sklejeniu.
Formaty arkuszy są zwykle wycinane z materiału rolkowego. Oznacza to, że ta sama konstrukcja może być sprzedawana w arkuszach, torebkach lub rolkach formatu A4, a szerokość rolki, rdzeń i praktyka łączenia przetwórcy mogą zmienić efektywną wydajność zamówienia arkuszy. Oznacza to również, że specyfikację „arkusza” należy odczytać z rolki macierzystej: gatunek folii bazowej, gramatura powłoki klejącej, grubość nominalna i jakość krawędzi szczeliny.
Rysunek 1. Uproszczony widok warstw: folia bazowa zapewnia połysk i trwałość; klej zapewnia wiązanie i zachowanie procesu.
Dla przetwórcy, który planuje wytwarzać arkusze we własnym zakresie, zamiast kupować wstępnie przycięte ryzy, poniższa trasa produktu stanowi odpowiedni punkt wyjścia do dopasowywania folii bazowej i kleju do ostatecznego formatu arkusza.
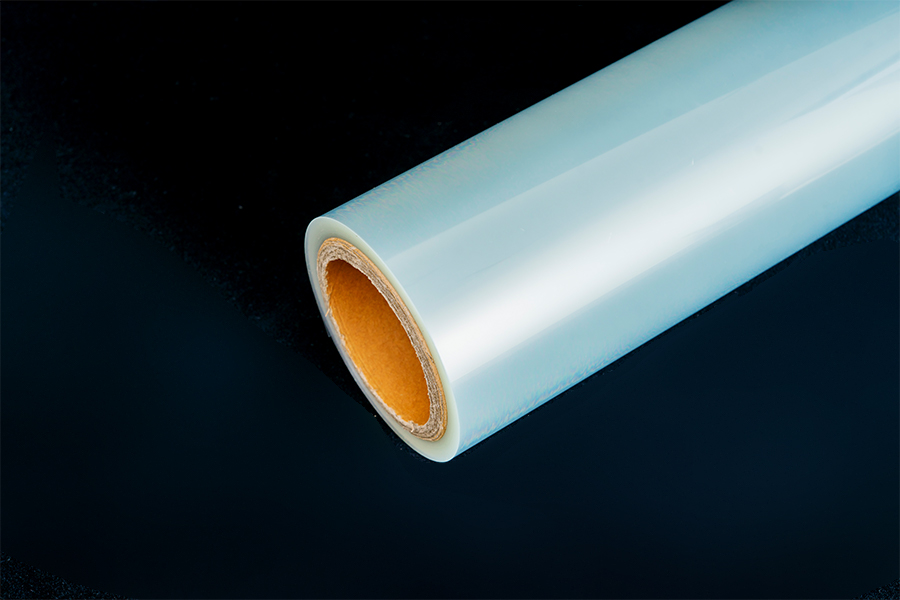
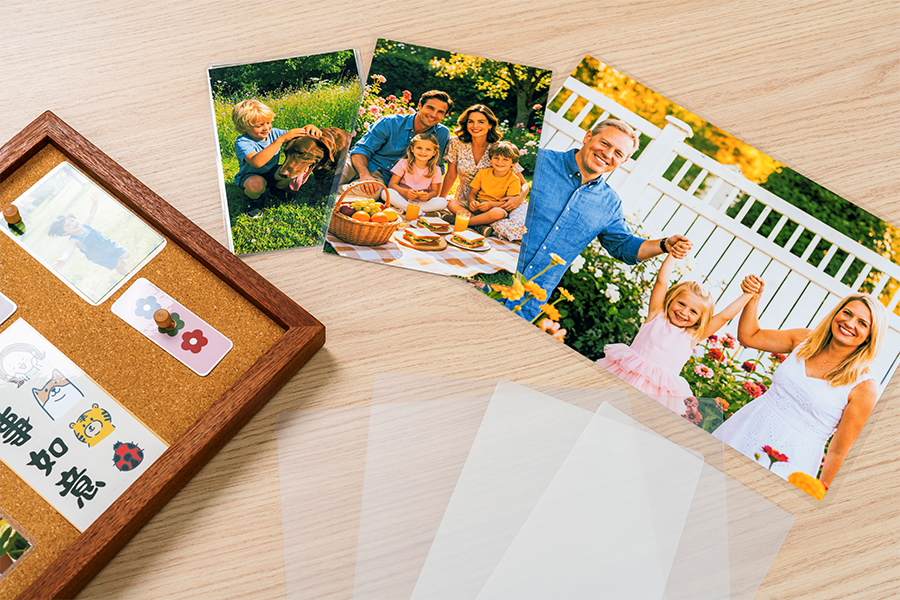 Błyszcząca folia do laminowania PET/EVA do arkuszy wewnętrznych Przezroczysta błyszcząca folia PET/EVA dostarczana w postaci wstępnie przyciętych woreczków lub rolek, o standardowej grubości 50–175 mikronów i niestandardowych szerokościach do planowania w formacie arkusza. Zobacz produkt →
Połysk mierzy się na podstawie odbicia, ale kupujący odczuwają go jako kontrast i widoczność zarysowań. Powierzchnia o wysokim połysku sprawia, że zdjęcia i ciemne atramenty wyróżniają się; szybciej niż na matowej powierzchni widać na niej także odciski palców i zadrapania. Grubość jest zwykle podawana w mikronach i wpływa na sztywność, zwijanie się i wrażenie krawędzi, a nie na sam poziom połysku. Katalogi handlowe zwykle wymieniają mierniki nominalne 80, 100, 125, 150, 175 i 250 mikronów, ale „nominalny” nie jest tolerancją. Poproś o taśmę pomiarową, a następnie przepuść arkusz przez właściwy laminator.
Grubość zmienia również przenikanie ciepła. Grubsza kanapka może wymagać dłuższego czasu przebywania lub mniejszej prędkości linii, dlatego przy tym samym ustawieniu można uzyskać przezroczysty arkusz na jednym papierze i mglisty arkusz na innym. Arkusz o grubości 250 mikronów może wydawać się wyjątkowy na okładce książki, ale nadal nie będzie odpowiedni w przypadku menu, które musi leżeć płasko. Poniższy wykres odwzorowuje typowe pasma mierników w celu typowego dopasowania jako punkt wyjścia, a nie jako zasada pozytywnego lub negatywnego wyniku.
Rysunek 2. Typowe pasma pomiarowe, pokazane jako praktyczne odniesienie do dopasowania, a nie zmierzone dane dotyczące wydajności.
Błyszczące arkusze termiczne wymagają kontrolowanej temperatury i ciśnienia. Zapewniają ścisłe, przypominające szkło spoiwo i wysoką wydajność, ale są mniej tolerancyjne w przypadku wrażliwych na ciepło atramentów, tonerów i cienkiego papieru. Zimne błyszczące arkusze wykorzystują wyłącznie nacisk. Pasują do podłoży wrażliwych na ciepło, krótkich serii i prac na miejscu, ale ważniejszy jest system klejenia i uwalnianie podkładu. Zbyt lepkie zimne prześcieradło może uwięzić powietrze; ten, który jest zbyt suchy, może unieść się przy wykończeniu.
| Decyzja | Arkusze termiczne z połyskiem | Zimne błyszczące prześcieradła |
|---|---|---|
| Wkład energii | Ciepło i ciśnienie; czas przebywania ma znaczenie | Tylko ciśnienie; brak loków utrwalanych na gorąco |
| Układ klejący | EVA lub podobny materiał topliwy | Wrażliwy na nacisk akryl plus wyściółka |
| Najlepsze dopasowanie | Menu, okładki, karty, uszlachetnianie druku wysokonakładowego | Wydruki termoczułe, krótkie serie, prace w terenie |
| Główne ryzyko | Zamglenie, zwijanie się lub powstawanie pęcherzy na skutek nieprawidłowego profilu ogrzewania | Uwięzienie powietrza, uwolnienie wkładki, uniesienie krawędzi |
| Kontrola próbna | Obierz, zamglij i zwiń po 24 godzinach | Przyczepność, poziom bąbelków i jakość wykończenia |
Zamawiaj według konstrukcji, a nie słowa „błyszczący”. Przydatna specyfikacja oddziela wymagania wizualne od wymagań dotyczących maszyny i trwałości.
Grubość to nie tylko liczba: zmienia przenikanie ciepła, zwijanie i dotyk, jak opisano w tej uwadze grubość folii do laminowania wyjaśnia. Próbka przechodząca przy 100 mikronach może wymagać innego ustawienia ogrzewania przy 150 mikronach, nawet jeśli oba arkusze pochodzą z tej samej rodziny folii.
Połysk to funkcjonalny wybór, gdy zadrukowana powierzchnia wymaga kontrastu, łatwego czyszczenia lub warstwy ochronnej, na której nadal widoczne są drobne szczegóły. Jest mniej odpowiedni, gdy dominującym problemem są odciski palców, odblaski lub silne zatarcia.
Arkusz termiczny o grubości 125-150 mikronów zapewnia korpus i powierzchnię nadającą się do wycierania. Sprawdź linie zagięcia i krawędzie, ponieważ błyszcząca folia może pęknąć, jeśli papier jest zbyt sztywny.
Wyższy połysk poprawia kontrast ciemnego atramentu. Użyj miernika odpowiadającego sztywności karty i sprawdź jakość wykończenia po przycięciu.
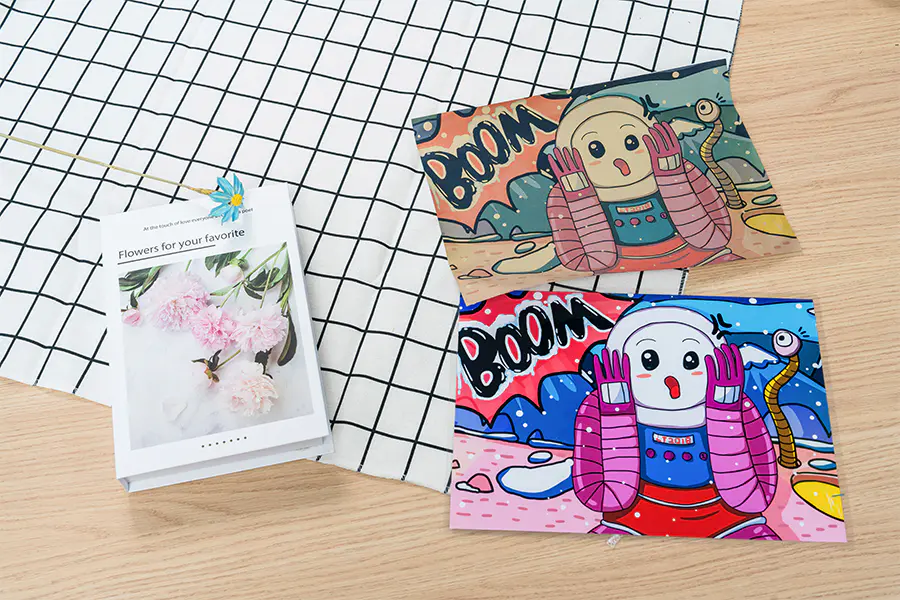
Połysk chroni drukowane okładki i sprawia, że kolorowe obrazy wyglądają głębiej. Cienkie okładki mogą się zawijać, dlatego próbki należy poddać kondycjonowaniu przed zatwierdzeniem.
Arkusze błyszczące na zimno nadają się do wydruków wrażliwych na ciepło. Sprawdź przyczepność kleju do rzeczywistego podłoża, szczególnie materiałów powlekanych lub materiałów pochodzących z recyklingu.
Błyszczący arkusz może przejść kontrolę wzrokową i nadal nie działać po 24 godzinach. Przeprowadź cztery kontrole, zanim wypuścisz dużo:
Zachowaj warunki próby razem z próbką. Jeśli późniejsza partia zachowuje się inaczej, pierwszymi zmiennymi, które należy porównać, są ustawienie temperatury, docisk wałka, wsad papieru i grubość arkusza.
W skali, konsystencja połysku zależy od kontroli wytłaczania, masy powłoki klejącej i cięcia. Według Opublikowany profil firmy WONLAMI firma obsługuje 10 linii do powlekania metodą wytłaczania i odnotowuje roczną zdolność produkcyjną przekraczającą 30 000 ton w zakładach produkcyjnych w Chinach i Tajlandii. Liczby te są przydatne do sprawdzania wydajności, a nie zastępują próbę liniową.
Poproś o mapę mierników w Internecie, certyfikat analizy każdej partii, zachowaną próbkę i zdjęcie z naciętą krawędzią. W przypadku przetwórców, którzy potrzebują rolek termicznych zamiast gotowych arkuszy, poniższa karta produktu wskazuje drogę do błyszczącej folii w rolkach do laminowania termicznego.
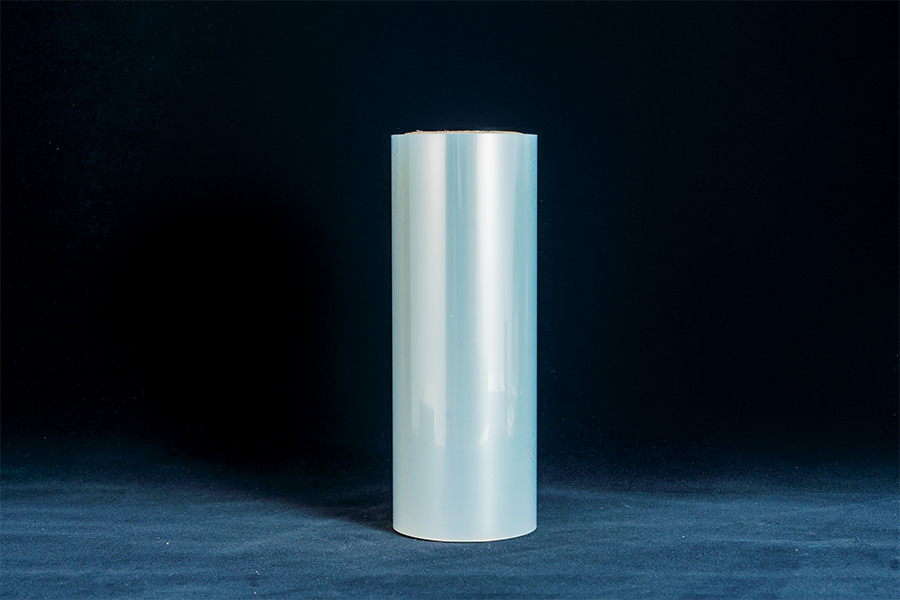
 Błyszcząca folia rolkowa do laminowania termicznego do drukarek komercyjnych Folia termiczna PET/EVA o wysokim połysku do laminatorów komercyjnych, dostępna w grubościach 18–350 mikronów i szerokościach do 1800 mm do serii próbnych. Zobacz produkt →
Następnie poproś o próbną rolkę lub pocięty arkusz o docelowej grubości, uruchom go na właściwym laminatorze i zatwierdź na podstawie pisemnej próbki. Ta sekwencja jest wolniejsza niż porównanie wyłącznie ceny, ale wychwytuje kosztowne awarie przed zatwierdzeniem pełnego zamówienia.
Użyj 80–100 mikronów do lekkich dokumentów, 125–150 mikronów do ogólnych prac biurowych i menu oraz 175–250 mikronów do ciężkich okładek. Potwierdź pasek miernika u dostawcy laminatora.
Dopiero po całkowitym wyschnięciu i przetestowaniu atramentu. Ciepło termiczne może rozmazać niektóre tusze do drukarek atramentowych; zimny błyszczący arkusz może być bezpieczniejszy w przypadku wydruków wrażliwych na ciepło.
Laminowanie na gorąco wykorzystuje ciepło i ciśnienie, aby zapewnić ścisłe połączenie i wysoką wydajność. Laminowanie na zimno wykorzystuje klej wrażliwy na nacisk do prac wrażliwych na ciepło i krótkich serii.
Najczęstszymi przyczynami są wilgoć w papierze, nierówny docisk rolek, niska temperatura lub uwięzione powietrze. Rozgrzej materiał, wyczyść rolki i przeprowadź próbę przed regulacją prędkości.
Powierzchnia folii jest odporna na wodę, ale przycięte krawędzie mogą odprowadzać wilgoć. Aby uzyskać pełną ochronę, wybierz format zamknięty lub z uszczelnionymi krawędziami, a nie zwykły arkusz.
Wykorzystują podobne konstrukcje folii, z tą różnicą, że woreczki są składane i zgrzewane na jednej krawędzi. Arkusze są cięte na płasko. Właściwy format zależy od laminatora i gotowego elementu.
Polecane produkty
Hurtowi producenci rolek folii do laminowania