2026-11-11
Obie rolki mogą być oznaczone etykietą błyszczącą i nadal znajdować się w odległości 20 jednostek połysku od siebie — a przerwa pojawia się dopiero po laminowaniu w postaci mlecznego osadu na ciemnej okładce, zagięcia na krawędzi arkusza lub wstęgi owijającej się wokół nagrzanego wałka. Błyszcząca rolka do laminowania to tak naprawdę trzy decyzje ułożone jedna na drugiej: docelowy połysk i kąt, pod jakim jest mierzony, struktura folii (podstawa BOPET lub BOPP zawierająca warstwę topliwego materiału EVA) oraz mechaniczne dopasowanie rolki do maszyny. Trzeci nadal decyduje o tym, czy praca przynosi zyski, nawet jeśli pierwsze dwa są prawidłowe.
Połysk to optyka, a nie nazwa wykończenia. Podawana jest w jednostkach połysku (GU) mierzonych pod stałym kątem — 60° dla większości filmów, 20°, gdy powierzchnia jest bardzo ostra, 85° dla powierzchni o niskim połysku. Odczyt zależy od gładkości folii bazowej, sposobu wykończenia jej przez wałek chłodzący podczas wytłaczania i równomierności zwilżania kleju. Folia 100 GU i folia 88 GU wyglądają identycznie na małej próbce; na 500-kartkowym nakładzie ulotek zapisanych ciemnym atramentem dolna zaczyna wyglądać na lekko zamgloną.
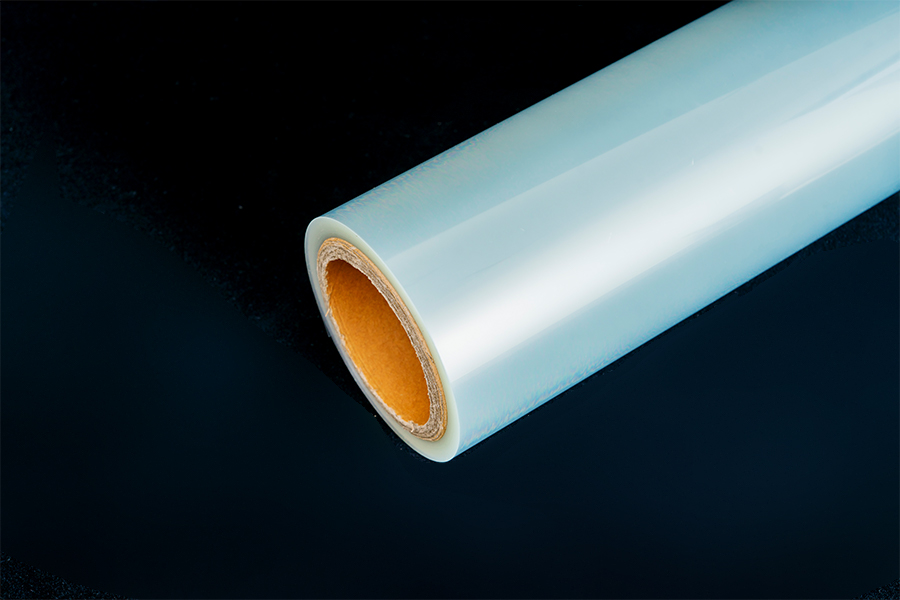
W maszynach ogrzewanych folia bazowa jest praktyczną kotwicą. Błyszcząca rolka do laminowania termicznego zbudowana na bazie BOPET-EVA lub BOPP-EVA sprawdza się w większości zadań offsetowych i cyfrowych, a to właśnie właściwości topnienia warstwy kleju – a nie połysk – wyznaczają maksymalną prędkość linii.
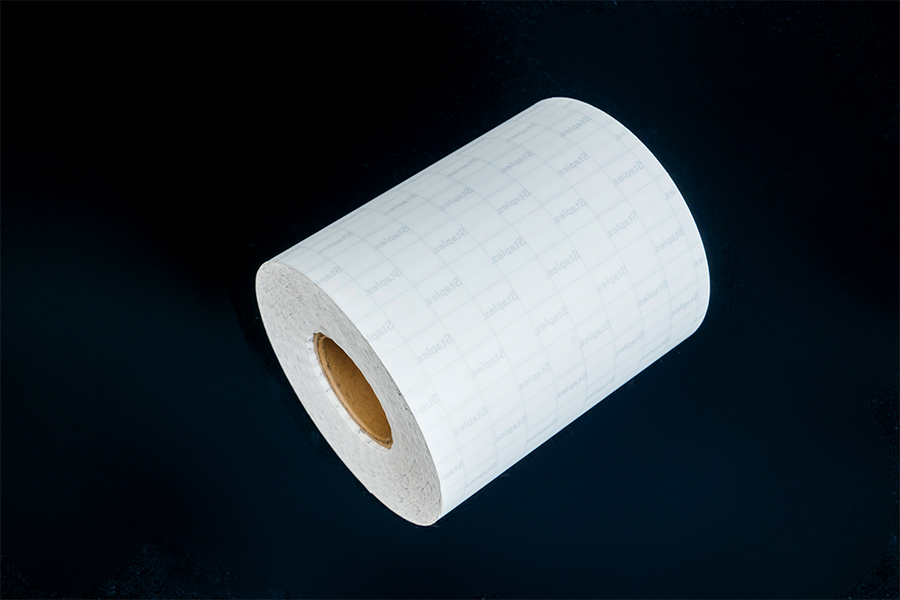
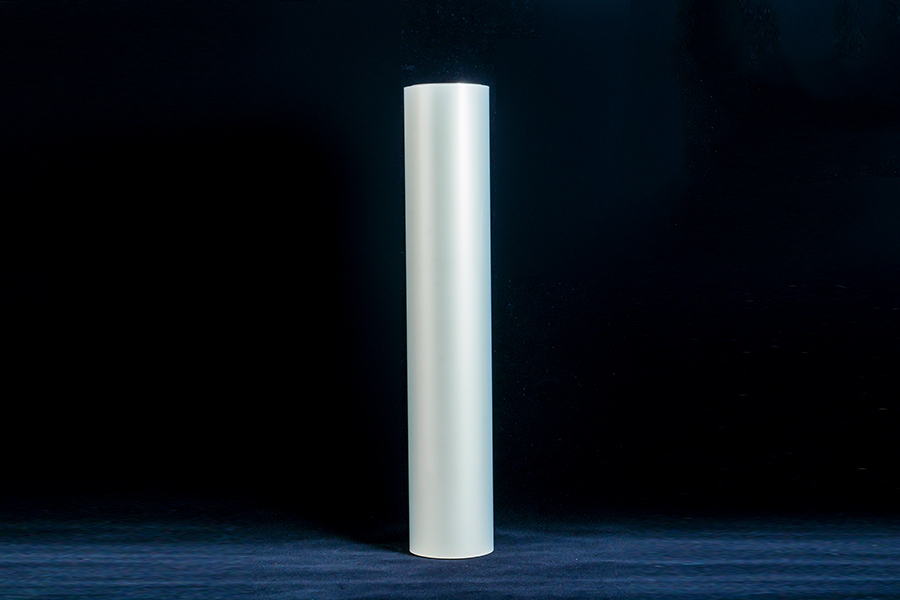 Błyszcząca folia rolkowa do laminowania termicznego Błyszcząca rolka PET/EVA do laminowania offsetowego i cyfrowego, z określonym połyskiem, grubością, szerokością i opcjami rdzenia w celu sprawdzenia wymagań dotyczących szybkości linii i wykończenia. Zobacz produkt →
Cytat mówiący tylko o „błyszczącym” nie daje żadnych informacji do sprawdzenia po przybyciu. Zapytaj o zakres połysku, kąt pomiaru i metodę badania — zwykle stosuje się normy ASTM D2457 i ISO 2813. Poniższa rozkładówka zawiera typowe arkusze danych dostępnych w handlu folii rolkowych dla każdej rodziny powierzchni.
Typowe odczyty połysku 60° według typu powierzchni
Zakresy odzwierciedlają wartości powszechnie podawane w arkuszach danych filmów komercyjnych, a nie pojedynczą zmierzoną partię. Potwierdź gwarantowane minimum certyfikatem analizy swojego dostawcy.
Przed dużym zamówieniem warto wykonać dwie kontrole: skalibrować połyskomierz na płytce referencyjnej i za każdym razem mierzyć laminowany arkusz na tej samej wydrukowanej łacie. Ciemna bryła będzie odczytywana inaczej niż goły materiał z tą samą folią, ponieważ odbite światło przechodzi przez folię dwukrotnie na zadrukowanym obszarze.
Błyszcząca rolka do laminowania nie jest jednym materiałem. Jest to folia bazowa, warstwa kleju topliwego i zwykle obrobiona lub modyfikowana poślizg tylna strona, nawinięta pod kontrolowanym naprężeniem. Każda warstwa spełnia inne zadanie – i tylko powierzchnia zewnętrzna decyduje o połysku.
Uproszczony układ warstw jednostronnej błyszczącej rolki termicznej. Folie na zimno zastępują warstwę EVA klejem wrażliwym na nacisk i wkładką.
Grubość warstwy podstawowej zapewnia sztywność i stabilność wymiarową pod wpływem ciepła. Gramatura powłoki EVA wpływa na siłę wiązania i stopień zmętnienia, jaki zyskuje gotowy arkusz. Obróbka tylnej strony decyduje o tym, czy rolka rozwija się czysto i z dużą prędkością, czy też blokuje się na szpuli. Kiedy rolka działa źle, przyczyną jest zwykle warstwa, której nikt nie zapisał w specyfikacji zakupu.
| Parametr | Wspólny zakres | Dlaczego to zmienia wynik |
|---|---|---|
| Całkowita grubość | 25–75 µm | Sztywność, zawijanie krawędzi, wydajność na cienkim materiale |
| Film bazowy | BOPET 12–23 µm lub BOPP 15–30 µm | Zachowanie połysku i stabilność w temperaturze laminowania |
| Masa powłoki klejącej | EVA, około 8–25 g/m² | Siła wiązania, zamglenie, okno aktywacji |
| Połysk | 85–105 GU przy 60° | Wizualne dopasowanie do nadruku; zawsze sprawdzaj kąt i metodę |
| Szerokość sieci | 305–1300 mm, rozcięcie na zamówienie | Przycinanie odpadów i obsługa na maszynie |
| Identyfikator rdzenia | 25,4 mm (1 cal) lub 76,2 mm (3 cale) | Pasowanie wału; zły rdzeń zatrzymuje pracę pierwszego dnia |
| Długość rolki | 200–3 000 m | Częstotliwość zmiany i liczba splotów na rolkę |
Niedopasowanie średnicy rdzenia jest przyczyną większości awarii pierwszego dnia. Rdzeń o średnicy 25,4 mm naciśnięty na wał o średnicy 76,2 mm biegnie niecentrycznie, a powstałe tętnienie naprężenia widoczne jest w postaci regularnych pasm zmian połysku wzdłuż arkusza. Szerokość i długość rolki mają większe znaczenie, niż się wydaje: rolka o długości 3000 m umożliwia wymianę, ale wymaga wału i hamulca, które utrzymują stałe napięcie w miarę zmniejszania się średnicy.
Grubość to kolejna liczba, o którą warto się spierać, ponieważ rzadko dotyczy samej ochrony. Jak grubość folii kształtuje laminowany arkusz sprowadza się do sztywności, regeneracji po podgrzaniu i zachowania blachy po ochłodzeniu na palecie – trzy rzeczy, które różnica 7 µm może spokojnie zmienić.
Większość skarg dotyczących „złej folii” wynika z ustawień procesu lub stanu papieru, a nie z samej rolki. Czterech recydywistów:
Istnieje tutaj wykonalna kolejność debugowania. Pęcherzyki powietrza i fale wody podczas laminowania zwykle wynikają z przewidywalnych przyczyn i można je usunąć w ciągu zmiany, regulując temperaturę, nacisk docisku i kondycjonowanie papieru. Jeśli bąbelki utrzymują się przy prawidłowych ustawieniach, kolejnym podejrzanym jest siła wiązania z konkretnym atramentem — a folia o większej przyczepności jest tańszym rozwiązaniem niż zmniejszenie prędkości linii o 30%.
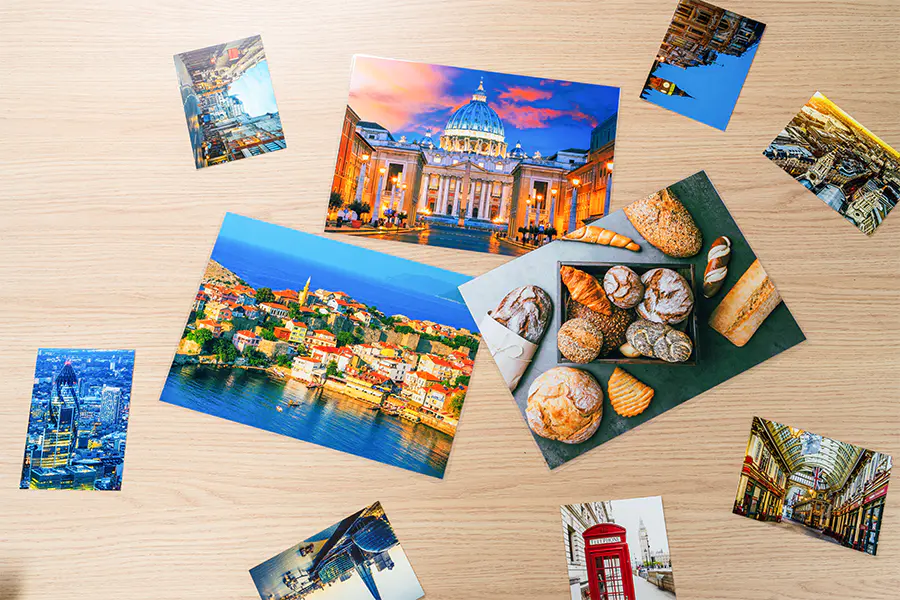 Folia do laminowania o wysokiej przyczepności do wydruków cyfrowych Folia termiczna o zwiększonej lepkości do cyfrowych wydruków z tonerem, ciemnych materiałów i wydruków fotograficznych, mająca na celu uniesienie krawędzi i pęcherzykowanie, gdy standardowe wiązanie EVA nie jest wystarczające. Zobacz produkt →
Wybór rzadko dotyczy wyłącznie wyglądu. Połysk zapewnia najwyższy kontrast w przypadku zdjęć i ciemnych obiektów, ale na obsługiwanych przedmiotach widoczne są odciski palców i drobne zarysowania. Matowy ukrywa ślady użytkowania i lepiej czyta się w bezpośrednim świetle, kosztem głębi kolorów. Jedwabisty dotyk znajduje się pomiędzy nimi i jest powszechny w opakowaniach premium, ponieważ różni się w dotyku.
Porównanie jakościowe w oparciu o typowe zachowanie wykończeniowe dwóch rodzin powierzchni; względne pozycje przesuwają się wraz z wagą folii bazowej i powłoki.
Jeśli ta sama grafika ma kilka wykończeń, należy zachować identyczność folii bazowej i kleju oraz zmienić jedynie obróbkę powierzchni. Ustawienia maszyny pozostają niezmienne, a operatorzy nie uczą się ponownie profilu temperatury dla każdego SKU. Matowa rolka do laminowania termicznego zbudowana na tej samej strukturze BOPET-EVA będzie działać z tą samą prędkością i temperaturą rolki, co jej błyszczący odpowiednik.
 Matowa folia rolkowa do laminowania termicznego Rolka BOPP lub BOPET/EVA z niskim połyskiem i rewersem do zapisu, dostosowana do ustawień maszyny w przypadku wykończeń błyszczących i matowych. Zobacz produkt →
Następnie dodaj próbkę. Próba na 100 arkuszach na własnym laminatorze, przy normalnej prędkości i temperaturze, daje więcej odpowiedzi niż jakikolwiek arkusz danych — i jest to jedyny sposób na uzyskanie rolki, która ładnie mierzy połysk, ale słabo wiąże się z atramentem.
Połysk jest mierzalny, więc można go określić. Po zapisaniu zakresu połysku, struktury folii, rdzenia i szerokości w zamówieniu większość zmiennych zakłócających przebieg znika, zanim rolka zostanie w ogóle załadowana na wał.
Są to te same materiały w różnych formatach. „Rolka” opisuje formę dostawy i nawinięcie, natomiast „błyszcząca folia do laminowania” odnosi się raczej do wykończenia powierzchni niż do opakowania.
Większość rolek z połyskiem termicznym ma grubość 85–105 GU przy 60°. Wszystko poniżej 80 GU zwykle odczytuje się jako półpołysk na tle ciemnej, drukowanej bryły.
Nie. Rolki termiczne wymagają temperatury aktywacji EVA, zazwyczaj 90–130°C. Maszyny zimne wymagają folii samoprzylepnej z wkładką.
Zwykle jest to wilgoć w papierze, niewystarczający docisk docisku lub temperatura wałka poza oknem kleju. Przed złożeniem winy na folię sprawdź stan papieru.
Około 25–32 µm dla tekstu i 32–43 µm dla okładek. Grubsza folia zwiększa sztywność, ale może zwijać cienkie arkusze.
Większość dostawców podaje okres 12 miesięcy od produkcji, przechowywany w temperaturze poniżej 30°C, z dala od bezpośredniego światła słonecznego i na palecie z płaskim zakończeniem, aby uniknąć blokowania rolek.
Hurtowi producenci rolek folii do laminowania