2026-05-20
Produkt może wyglądać dobrze bezpośrednio po laminowaniu, ale po schłodzeniu na powierzchni mogą pojawić się bąbelki. Niektóre produkty, choć nie wykazują wyraźnych wybrzuszeń, wykazują koncentryczne pierścienie przypominające zmarszczki na wodzie obserwowane pod światłem.
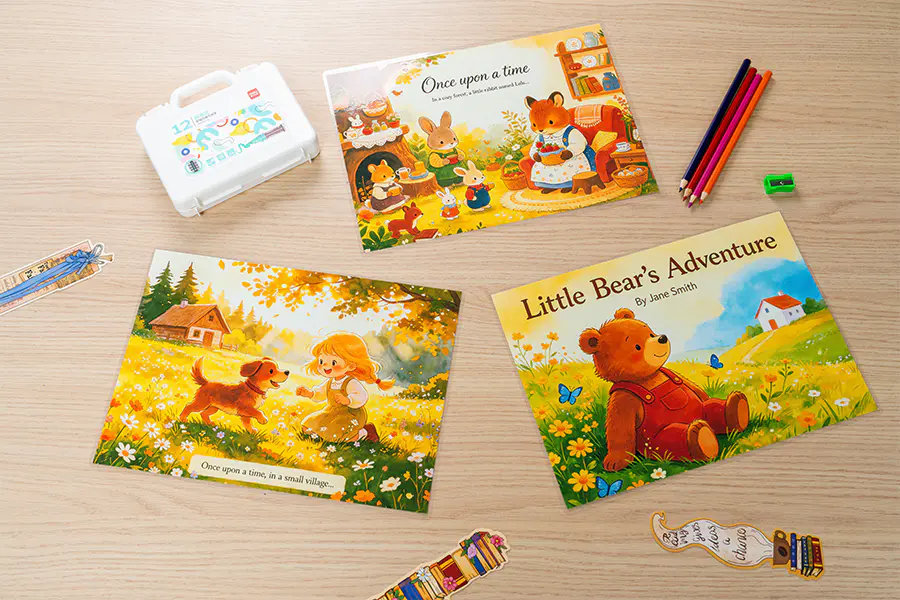
Problemy te są szczególnie problematyczne w zastosowaniach, w których wygląd ma kluczowe znaczenie, takich jak zdjęcia, plakaty, certyfikaty i karty instruktażowe.
Pierwszą reakcją wielu osób jest: Czy maszyna do laminowania jest za gorąca? Czy ciśnienie maszyny jest niewystarczające? Czy folia do laminowania jest złej jakości?
W rzeczywistości, z punktu widzenia procesu laminowania, choć zarówno pęcherzyki, jak i zmarszczki na wodzie objawiają się jako „nierówne laminowanie”, ich przyczyny są różne. Co więcej, problem często nie wynika wyłącznie ze sprzętu.
I. Laminowanie to zasadniczo „koordynacja” materiałów i temperatury
Wiele osób wierzy, że laminowanie polega po prostu na włożeniu papieru do maszyny i podgrzaniu go. W rzeczywistości w ciągu zaledwie kilkudziesięciu sekund następuje szereg zmian w folii laminującej.
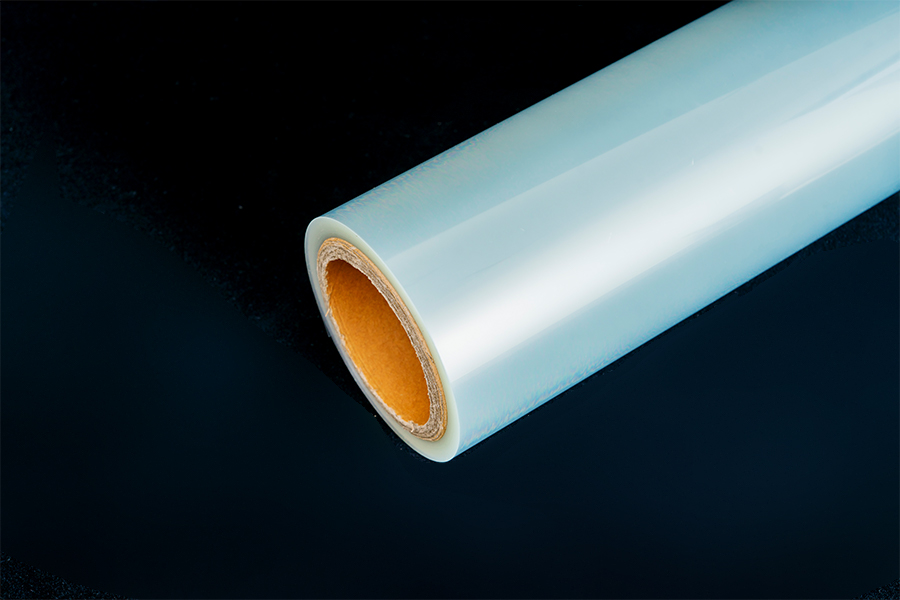
Folia do laminowania zazwyczaj składa się z warstwy bazowej PET i warstwy kleju termotopliwego EVA. Po wejściu do laminatora: warstwa PET zachowuje przezroczystość i sztywność; warstwa EVA stopniowo topi się po podgrzaniu, wiążąc się z powierzchnią papieru. Jednocześnie rolki dociskowe w sposób ciągły wypychają powietrze pomiędzy folię a papier, ostatecznie tworząc kompletny system kompozytowy.
Idealnie, laminowana powierzchnia powinna być:
• Gładki • Przezroczysty • Bez bąbelków • Bez zmarszczek
Jednakże odchylenie w którymkolwiek z tych etapów może prowadzić do wad.
II. Nawet pozornie drobne „bulgotanie” może wskazywać na trzy zupełnie różne problemy.
Wielu użytkowników określa wszelkie nieprawidłowości powierzchniowe mianem bąbelków. Jednak w rzeczywistej produkcji można je podzielić na co najmniej trzy typy:
1. Niecałkowite wydalenie powietrza
To najłatwiej zrozumieć. Na przykład:
• Zwinięty papier • Nierówne krawędzie zawartości • Powietrze uwięzione podczas laminowania
Kiedy powietrze nie może zostać całkowicie usunięte, zostaje ono uwięzione wewnątrz folii. Powstałe pęcherzyki są zwykle dość zauważalne, mają wyraźne granice i wydają się zauważalnie wybrzuszane w dotyku.
W tej sytuacji ciśnienie urządzenia, kąt podawania folii i płaskość zawartości są często ważniejsze niż temperatura.
2. Wilgoć z papieru „ucieka”
Jest to problem, który wielu użytkowników łatwo przeocza. Papier sam w sobie jest higroskopijny, zwłaszcza: • Papier do drukarek atramentowych • Papier powlekany • Papier fotograficzny • Dokumenty przechowywane przez długi czas
Materiały te pochłaniają wilgoć wraz ze zmianą wilgotności otoczenia. Gdy temperatura laminowania osiągnie ponad 100°C, wewnętrzna wilgoć szybko odparowuje. Jeśli para nie może uwolnić się na czas, tworzy gęste, małe pęcherzyki.
Wiele osób błędnie uważa, że jest to problem warstwy klejącej. W rzeczywistości jest to typowe zjawisko spowodowane nadmierną zawartością wilgoci. Jest to szczególnie powszechne w porze deszczowej lub w wilgotnych regionach południowych.
3. Warstwa kleju tak naprawdę się nie „stopiła”
Klej topliwy EVA nie działa natychmiast po podgrzaniu. Musi osiągnąć odpowiednią temperaturę aktywacji. Jeśli temperatura jest zbyt niska lub prędkość laminacji jest zbyt duża, warstwa kleju nie może wystarczająco płynnie. W tym momencie, mimo że powierzchnia została zalaminowana, folia i papier nie są w pełni połączone.
Efekt końcowy jest podobny do: • Miejscowego wybielenia • Miejsca zamglone • Mikropęcherzyki
Problem ten często pojawia się podczas uszczelniania grubowarstwowego. Im grubsza folia, tym dłuższy czas wymiany ciepła.
III. Fale na wodzie: dlaczego są trudniejsze do rozwiązania niż bąbelki?
Podczas gdy bąbelki można poprawić, dostosowując temperaturę i prędkość, zmarszczki na wodzie są często bardziej złożone. Dzieje się tak, ponieważ dotyczy to nie tylko sprzętu, ale także samego materiału.
W branży często się mówi: bąbelki można poprawić poprzez obróbkę, ale ostatecznie zmarszczki zależą od samego materiału. To stwierdzenie nie jest bezpodstawne.
IV. Istotą fal wodnych jest uwolnienie naprężeń materialnych
PET jest bardzo stabilnym materiałem poliestrowym. Jednakże każdy materiał polimerowy generuje naprężenia wewnętrzne podczas produkcji. Gdy zgrzewarka się nagrzeje, te pierwotnie „zablokowane” naprężenia są stopniowo uwalniane. Jeśli występują różnice w szybkości skurczu różnych obszarów folii, nastąpi niewielkie odkształcenie. Ta deformacja może być niewidoczna gołym okiem, ale w odbiciu światła będzie widoczna jako:
• Falista konsystencja • Tekstura falująca woda • Tekstura srebrzysta • Tekstura skórki pomarańczy
Jest to szczególnie widoczne w zastosowaniach wielkopowierzchniowych, takich jak plakaty, reklamy, zdjęcia i materiały ekspozycyjne.
V. Dlaczego plakaty w formacie A3 są bardziej podatne na falowanie niż dokumenty w formacie A4?
Wiele drukarni odkryło, że ta sama rolka folii do laminowania zapewnia doskonałe rezultaty podczas laminowania certyfikatów w formacie A4, ale podczas laminowania plakatów w formacie A3 jest bardziej prawdopodobne, że spowoduje powstanie falistych tekstur.
Powód jest w zasadzie dość prosty. Im większy obszar, tym łatwiej uwydatniają się drobne różnice w skurczu materiału. Zmiana skurczu cieplnego wynosząca zaledwie 0,1% może spowodować zauważalne falowanie powierzchni materiałów wielkoformatowych.
Dlatego im większy rozmiar, tym wyższe wymagania dotyczące stabilności warstwy bazowej PET i procesu laminowania.
VI. Dlaczego jakość folii do laminowania WONLAMI jest stabilna?
W przypadku folii do laminowania WONLAMI prawdziwa jakość to nie tylko gładkość w momencie laminowania. Chodzi o utrzymanie stabilności po doświadczeniu „długoterminowego przechowywania”, „częstego czytania” oraz „zmian temperatury i wilgotności”. Testuje to synergię pomiędzy materiałami i procesami. Firma Kings Molding od wielu lat jest głęboko zaangażowana w branżę folii do formowania. Opierając się na dojrzałej technologii laminowania przez wytłaczanie i ścisłym systemie zarządzania jakością, optymalizuje cały proces, od wyboru surowca PET i stosunku warstwy kleju EVA po kontrolę procesu laminowania.
Stabilnie kontrolując stopień skurczu materiału, jednorodność warstwy kleju i napięcie laminowania, zmniejsza ryzyko zmarszczek i deformacji spowodowanych uwalnianiem naprężeń termicznych. Jednocześnie oferuje różne grubości i funkcjonalne opcje produktów dla różnych scenariuszy zastosowań, pomagając klientom osiągnąć bardziej stabilne efekty formowania w takich obszarach, jak artykuły biurowe, edukacja szkolna, ekspozytory reklamowe, ochrona dokumentów i kreatywne produkty DIY.
Hurtowi producenci rolek folii do laminowania